


L’extrusion de TPE Prodene
Nos profilés sont extrudés en élastomères thermoplastiques (TPE, TPV, TPS) de type SEBS, PP-EPDM (Santoprène) ou PVC, de 20 Sh A à 45 Sh D. Ils s’utilisent de -40°C à +100°C et résistent aux UV, à l’ozone, aux acides, aux bases et aux agents lessiviels.
L’extrusion produit en continu de grandes longueurs à section constante. Tous nos profilés sont entièrement recyclables, hormis ceux sur lesquels un adhésif a été posé : il faut, dans ce cas-là, enlever l’adhésif avant de le recycler.
De la matière recyclée, broyée chez nous
Nos profilés peuvent intégrer de la matière recyclée, issue de nos propres chutes de production et broyée dans notre atelier. Contrairement au caoutchouc vulcanisé, l’élastomère thermoplastique peut être refondu et extrudé à nouveau.
Les chutes de démarrage de ligne, les purges et les fins de série sont triées par matière et par couleur, puis broyées sur place. Ce broyat retourne directement dans la trémie de l’extrudeuse, mélangé à la matière neuve pour les productions qui le permettent.
- Une boucle courte : la matière ne quitte pas l’usine, sans transport ni intermédiaire.
- Une matière connue : nous recyclons nos propres formulations Prodene, dont nous maîtrisons l’origine et la composition.
- Un dosage adapté à votre usage : la part de matière recyclée est définie selon les exigences d’aspect, de couleur, de performance et de normes.
- Moins de déchets : chaque kilo de chute réutilisé est un kilo de matière neuve en moins.
Vous souhaitez un profilé avec une part de matière recyclée ? Précisez-le dans votre demande de devis.
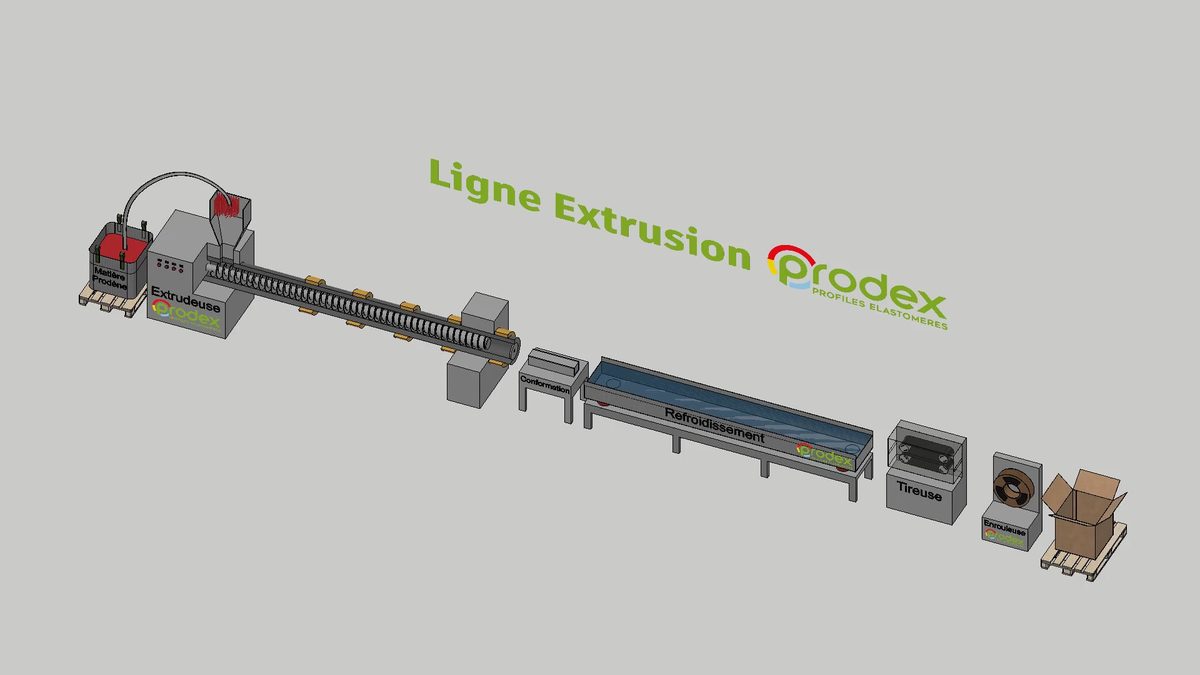
La ligne d’extrusion étape par étape
Une ligne d’extrusion Prodex enchaîne en continu sept étapes :
- l’alimentation
- la mise en chauffe
- la mise en forme
- la conformation
- le refroidissement
- le tirage
- l’enroulement et le conditionnement.
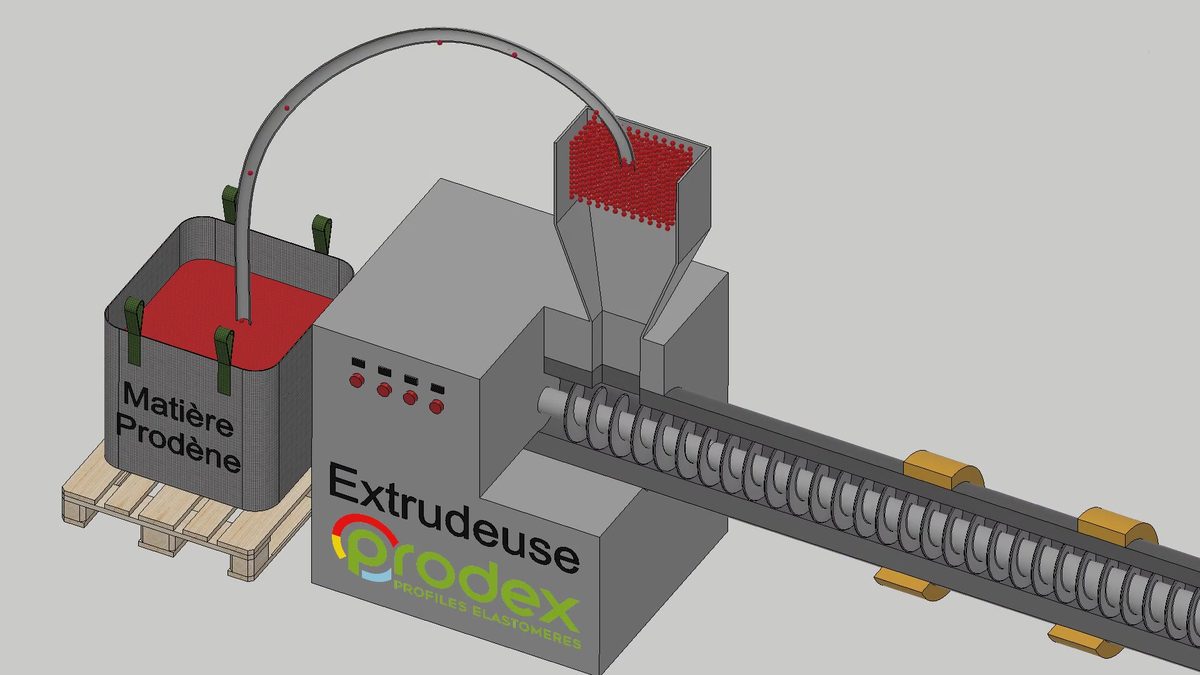
1. L’alimentation en matière
La matière première Prodene arrive sous forme de granulés. Un système d’aspiration les transfère automatiquement jusqu’à la trémie qui alimente l’extrudeuse, sans manipulation et sans interruption du flux.
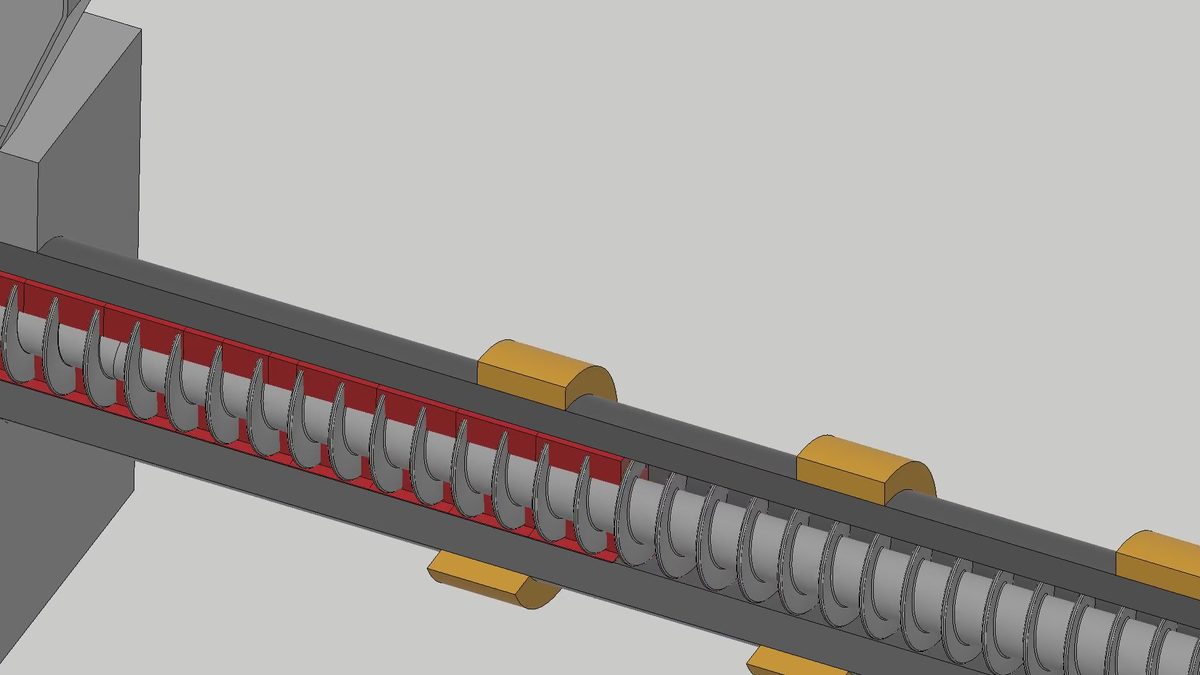
2. La mise en chauffe dans l’extrudeuse
Dans l’extrudeuse, une vis sans fin tourne à l’intérieur d’un fourreau entouré de colliers chauffants. Les granulés sont entraînés vers l’avant, comprimés et chauffés : ils fondent progressivement pour former une matière homogène et visqueuse.
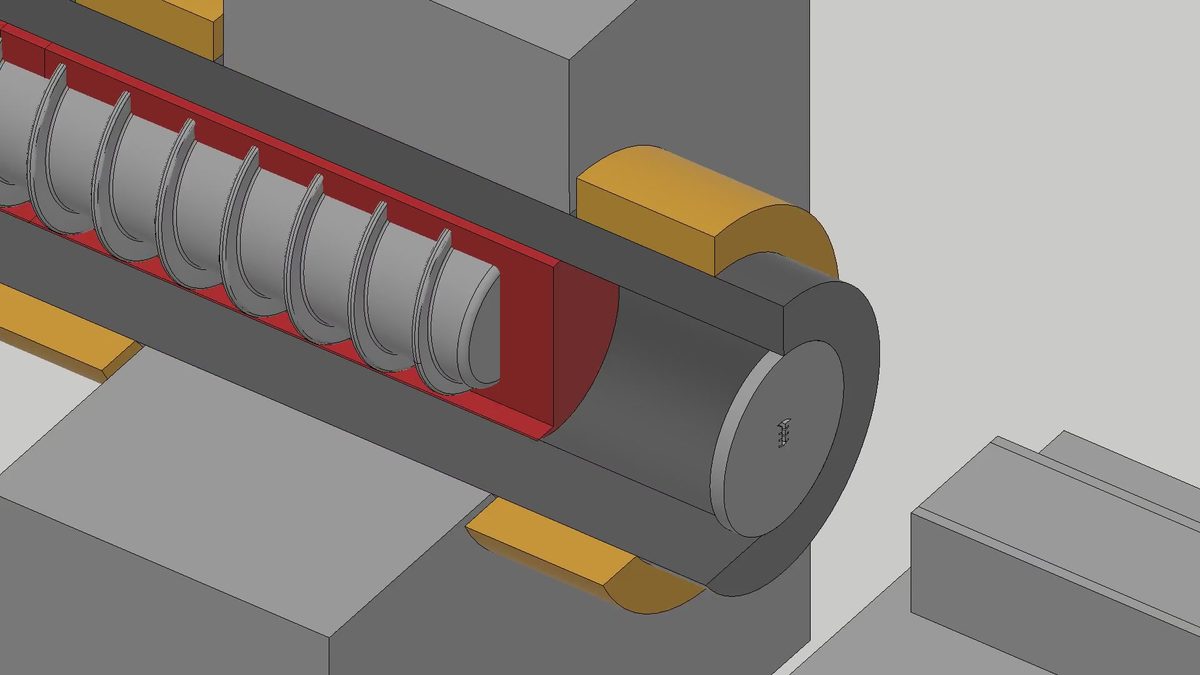
3. La mise en forme dans la filière
En bout de fourreau, la matière fondue est poussée à travers la filière, un outil usiné à la forme exacte de la section du joint ou du profilé. C’est elle qui définit la géométrie de la pièce : chaque profilé a sa filière dédiée.
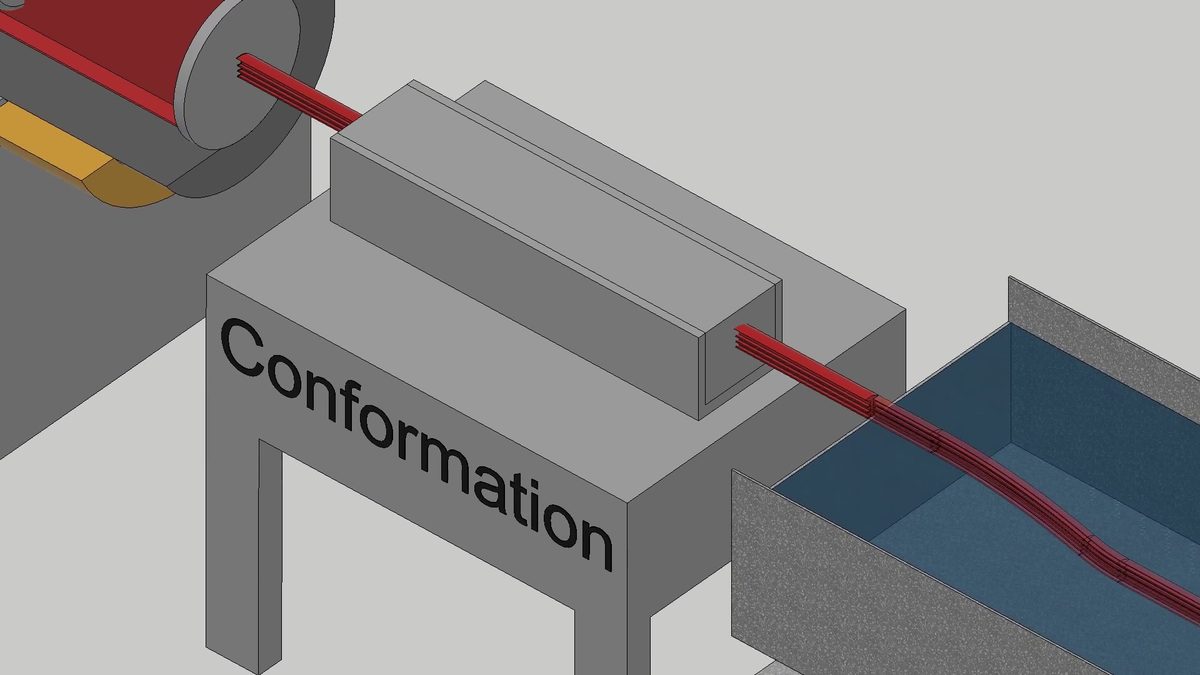
4. La conformation
À la sortie de la filière, le profilé encore chaud traverse le conformateur. Ce poste stabilise sa forme et ses dimensions pendant qu’il commence à se figer, pour garantir le respect des cotes dimensionnelles.
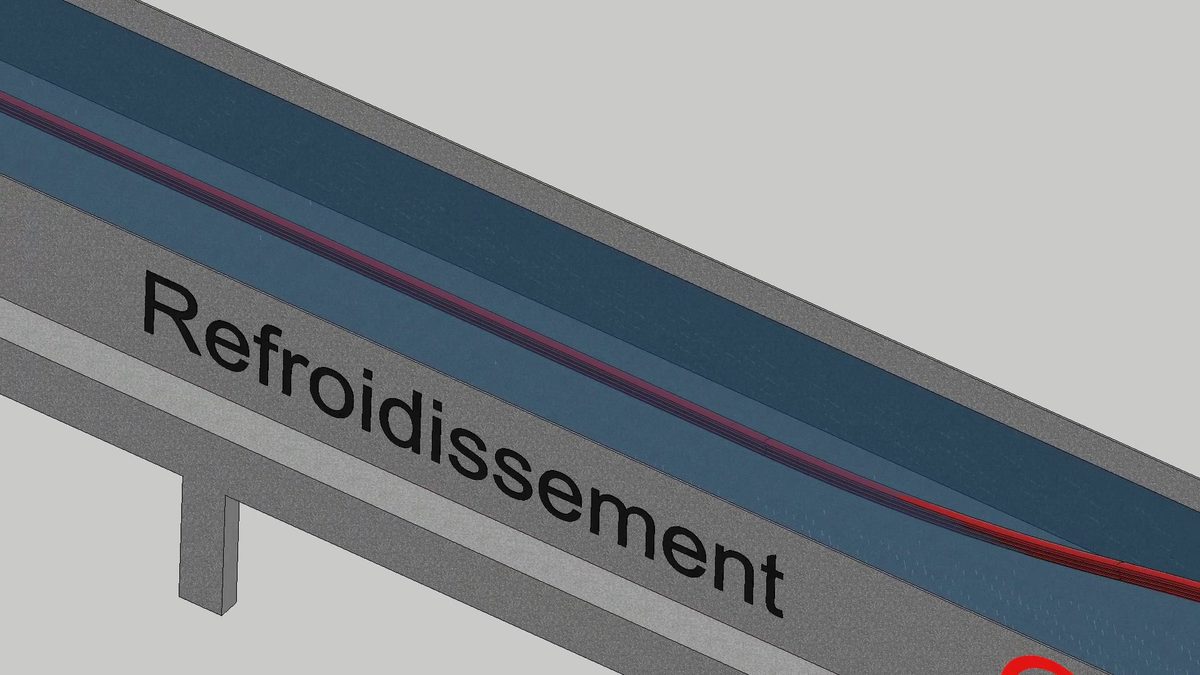
5. Le refroidissement
Le profilé passe ensuite dans un long bac d’eau. Le refroidissement fige définitivement la matière : le TPE retrouve son élasticité et le profilé sa forme finale.
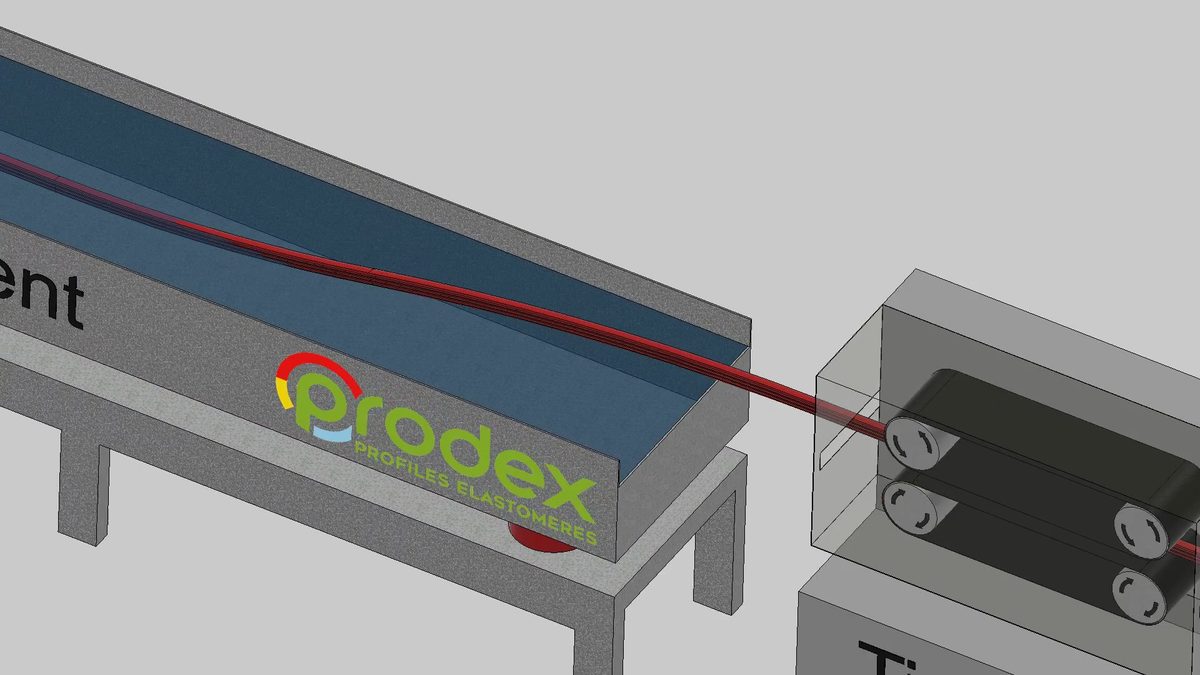
6. Le tirage
La tireuse, équipée de deux chenilles, entraîne le profilé à vitesse régulière tout au long de la ligne. Cette vitesse, accordée à celle de l’extrudeuse, conditionne la régularité de la section.
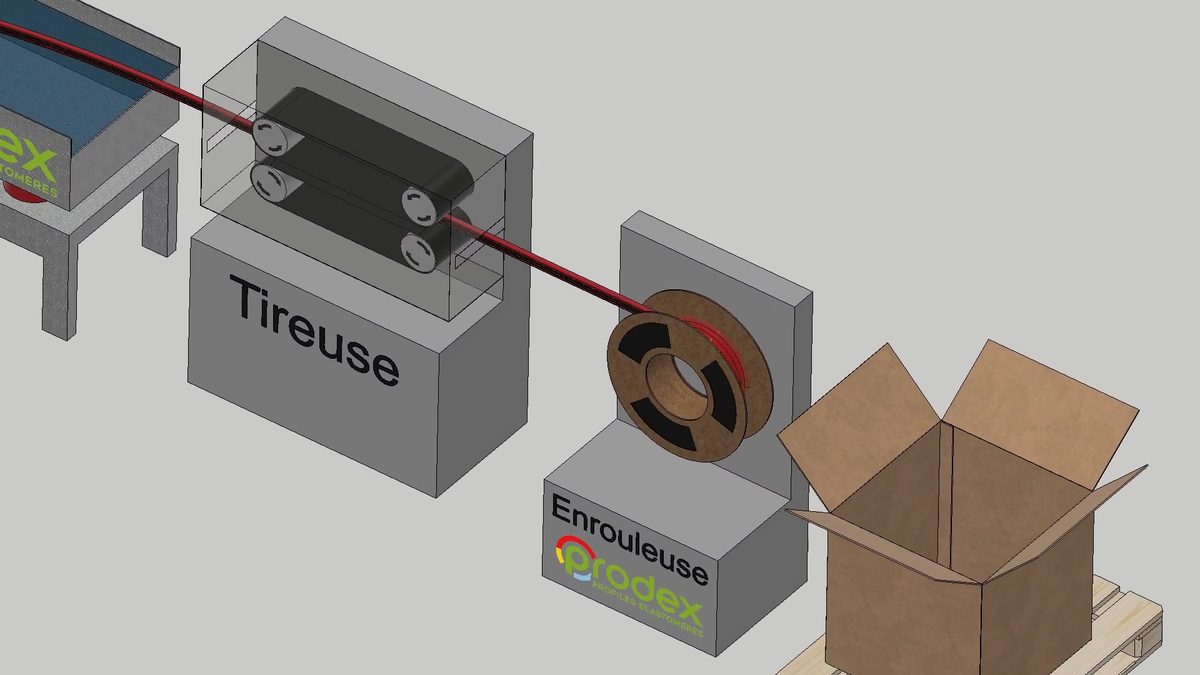
7. L’enroulement et le conditionnement
En fin de ligne, l’enrouleuse forme des bobines de profilé. Une fois complète, chaque bobine est étiquetée et placée en carton sur palette, prête à être expédiée.
La co-extrusion : plusieurs matières, un seul profilé
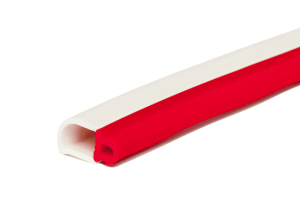
Un profilé peut associer 2 à 4 matières, 2 ou 3 couleurs, des duretés différentes ou une combinaison compact et mousse. Chaque partie du joint a ainsi la dureté, la couleur ou la fonction dont elle a besoin.
Le principe
La ligne de co-extrusion reprend les étapes de l’extrusion classique, avec une différence en tête de ligne : au lieu d’une seule extrudeuse, deux extrudeuses (ou davantage) travaillent en parallèle. Chacune fond sa propre matière, puis les deux flux se rejoignent dans une filière de co-extrusion commune.
Les matières s’y assemblent à l’état fondu et ressortent en un profilé unique. En refroidissant, elles se soudent chimiquement : le profilé ne présente ni collage ni assemblage rapporté. Il passe ensuite, comme en extrusion simple, par la conformation, le refroidissement, le tirage et l’enroulement.
- Souple + rigide : une lèvre d’étanchéité souple sur un pied rigide qui assure la fixation.
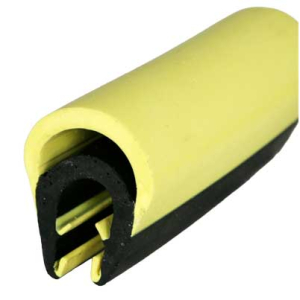
- Compact + mousse : une partie compacte pour la tenue, une partie mousse pour la compression.
- Bicolore : un joint de deux couleurs pour repérer le côté de pose.
Les prototypes co-extrudés sont livrés en 15 à 20 jours, grâce aux filières réalisées en interne et à notre parc de machines d’extrusion. La liaison entre les matières se fait dès la fabrication : pas de collage ni d’assemblage à prévoir chez vous.
Compact ou mousse
Plusieurs qualités de mousse (noire, blanche ou colorée) sont disponibles en standard, en différentes densités. La mousse apporte souplesse et compression ; le compact apporte tenue mécanique et précision dimensionnelle.
Les produits moussés ont des tolérances dimensionnelles plus larges (E3-L3 selon la norme).
Des couleurs à la demande
Plus de 60 teintes standard sont disponibles, ou la couleur de votre choix en RAL ou PANTONE approchant. Les finitions peuvent être mates, translucides, métallisées, fluorescentes ou phosphorescentes.
Les assemblages de différents matériaux avec la même couleur peuvent donner des rendus différents en fonction de leurs finitions, éclairages… C’est pourquoi nous évoquons toujours des « RAL approchants ». Le test de mise en situation pourra valider le rendu final.
Conformité réglementaire
Toutes les matières Prodene respectent REACH et RoHS. Selon votre application, elles peuvent répondre aux référentiels suivants :
| Domaine | Référentiel |
| Contact alimentaire | CE, FDA |
| Bâtiment | CSTB, RAL-GZ |
| Feu et fumée | EN 13501 (bâtiment), EN 45545 (transport), UL94 V0 (équipement électrique) |
| Directives européennes | 2011/65/CE (RoHS2), 2000/53/CE (véhicules hors d’usage) |
Contrôle qualité
Prodex est certifiée ISO 9001 depuis 2004. Cet engagement mobilise toutes les équipes et fonde une politique de rigueur, d’efficacité et de progrès au service du client. Le certificat en vigueur est consultable sur la page Engagement qualité.
Côté produit, nos profilés sont fabriqués selon des tolérances de fabrication publiées. Un marquage jet d’encre en ligne peut porter votre nom, votre référence ou un numéro de lot pour assurer la traçabilité.
Nos opérateurs assurent des contrôles dimensionnels en début et en cours de production, vérification de la dureté et de l’aspect, essais en laboratoire, enregistrements conservés par lot.
Prodex possède différents outils de contrôle, notamment projeteur de profil optique, projeteur de profil numérique, mesure laser de température, mesure de pression, pied à coulisse…
Une production économe en énergie
Le TPE est l’élastomère qui consomme le moins d’énergie à fabriquer, avec une densité inférieure jusqu’à 20 % par rapport aux autres élastomères. Vous gagnez en énergie pour approvisionner la matière, extruder et livrer, et en poids pour vos projets.
Les joints sont aussi plus légers, ce qui allège vos produits et diminue les consommations énergétiques et l’empreinte carbone.